WG联轴器的表面淬火以改善工作表层的力学性能为核心目标,适配联轴器传递扭矩、承受交变载荷的工况特点。淬火前需要完成工件的前期预处理,清理表面附着的油污、氧化皮与加工残留切屑,避免杂质在加热过程中造成局部过热或者淬火缺陷。装夹时要保证工件定位稳定,回转中心与感应线圈保持合适间隙,间隙偏差会直接影响加热区域的温度均匀性。加热阶段依靠感应涡流效应快速提升表层温度,芯部温度维持在较低水平,以此实现表层与芯部性能差异化的设计需求。升温速率需要根据工件截面尺寸调整,升温过快容易引发表层裂纹,升温过慢则会扩大热影响区域,削弱芯部的韧性储备,整个加热过程需要持续监控温度变化,把控好进入淬火温度区间的时长。
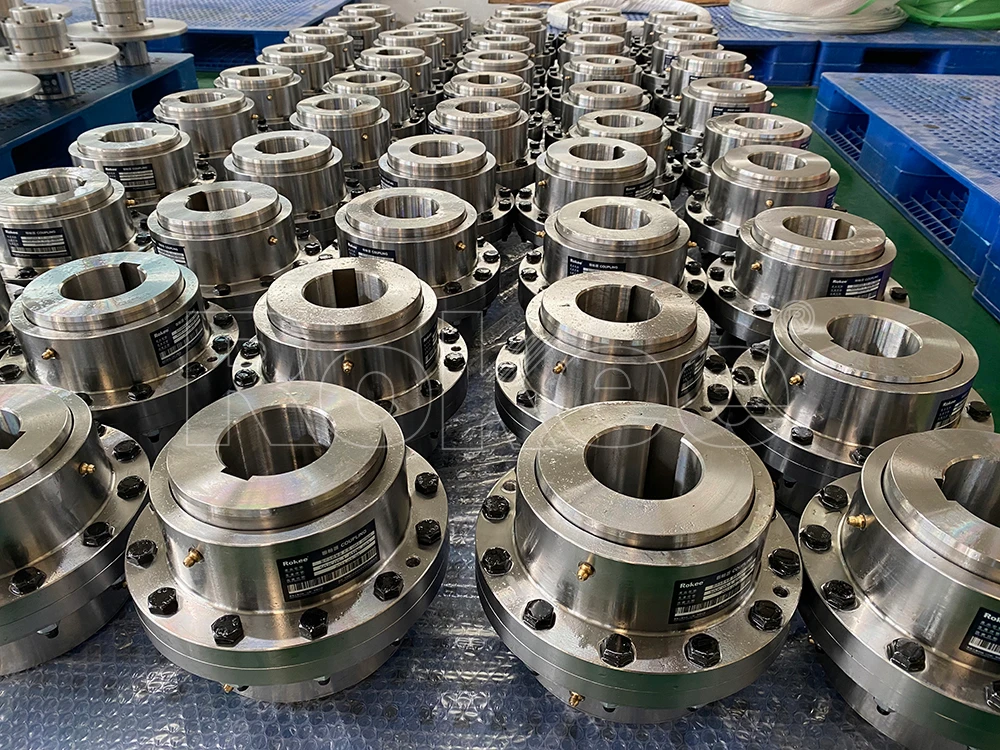
冷却环节是WG联轴器表面淬火流程里控制组织转变的关键环节,冷却介质的选型和喷射方式需要匹配感应加热后的工件状态。介质会以均匀的形态喷射到预定硬化区域,带走表层热量,促使表层奥氏体向马氏体转变,形成硬度达标的硬化层,而芯部因为没有达到相变温度,依旧保留原本塑性较好的基体组织。喷射压力不能过高或者过低,压力偏大容易造成硬化层冲刷不均,局部冷却速度超标,催生细微裂纹;压力不足会出现冷却迟缓,表层组织转变不充分,硬度达不到预期要求。冷却起止时间需要精准把控,在表层完成相变之后及时停止冷却,防止工件整体温度持续下降,增大后续开裂风险,冷却完成后工件表面会形成边界清晰的硬化区域,过渡区域平缓过渡,减少性能突变带来的应力集中。
淬火后的回火处理用于释放WG联轴器表层积累的淬火残余应力,降低脆性,稳定表层组织状态。回火采用低温回火工艺,加热温度远低于淬火相变温度,保温时长根据硬化层深度调整,保证应力能够逐步释放,同时尽量保留表层淬火获得的硬度水平。升温过程保持缓慢匀速,避免工件内外温差再次产生新的附加应力,保温结束之后按照规定速率自然降温,不采用强制快速冷却的方式。回火完成后,联轴器表层的脆性得到改善,在承受冲击载荷时不容易发生表层剥落,芯部原有韧性也不会受到明显影响。回火工序不能随意省略,未回火的淬火工件内部应力长期存在,在运转受力过程中,应力会逐步累积,提前出现损伤失效。
硬化层的形态和分布控制是WG联轴器表面淬火工艺调试的重点内容,硬化层轮廓需要贴合联轴器受力工作面的轮廓,避免硬化层边界落在应力集中位置。感应线圈的形状会依照工件外形进行适配修整,线圈和工件之间的间隙沿着圆周方向保持一致,保证圆周各个位置加热同步,硬化层深度偏差控制在合理范围。对于键槽、圆弧过渡这类结构复杂的位置,需要调整加热功率或者移动速度,弥补尖角位置容易过热或者加热不足的问题。硬化层深度需要兼顾耐磨性和抗裂性,深度偏小会使得工作面耐磨寿命不足,深度过大则硬化层脆性区域占比提升,在交变扭矩作用下容易出现表层开裂,调试阶段需要多次试样验证,确定适配该结构的工艺参数组合。
WG联轴器表面淬火过程中需要做好过程管控,减少各类工艺缺陷的产生,同时做好后续检验工作。常见缺陷包含表层裂纹、硬度不均、硬化层偏移、软带等,裂纹大多由加热过热、冷却速度不当或者工件原始材料缺陷引发,硬度不均多来自线圈间隙偏移、喷射堵塞等问题。检验时重点检测硬化区域硬度、硬化层深度以及表面外观状态,观察表面是否存在肉眼可见的裂纹、烧蚀痕迹。合格的工件在投入使用后,工作面依靠硬化层抵御摩擦磨损,基体依靠良好韧性承载交变扭矩,适配联轴器长期连续传动的工况。整套工艺参数会随着工件结构、原材料状态的变化做出微调,持续维持淬火质量稳定,保障联轴器在传动系统中稳定发挥作用。
WG联轴器,WG联轴器厂家,WG联轴器生产厂家,WG联轴器制造厂家,鼓形齿式联轴器,鼓形齿式联轴器厂家,鼓形齿式联轴器生产厂家,鼓形齿式联轴器制造厂家,鼓形齿联轴器,鼓形齿联轴器厂家,鼓形齿联轴器生产厂家,鼓形齿联轴器制造厂家,齿式联轴器,齿式联轴器厂家,齿式联轴器生产厂家,齿式联轴器制造厂家,齿形联轴器,鼓型齿式联轴器,荣基工业科技(江苏)有限公司
《WG联轴器表面淬火工艺》由Rokee更新于2026年10月27日